Авторские права © 2026 Xiamen Junssen Intelligent Technology Co., Ltd. Все права защищены.
Links Sitemap RSS XML политика конфиденциальности
Поскольку спрос на надежные одноразовые продукты для мониторинга продолжает формировать производство медицинских расходных материалов, производители электродов для ЭКГ внимательно изучают, как отдельные производственные этапы работают вместе. Производителям все больше нужен процесс, который последовательно обрабатывает чувствительные материалы, ограничивает количество отходов, которых можно избежать, и обеспечивает четкие контрольные точки от входящих рулонов до готовых электродов.
Для многих заводов самая важная возможность заключается в объединении гидрогелевого покрытия, ламинирования, размещения компонентов и прецизионной высечки в скоординированный рабочий процесс. Когда эти этапы планируются как один процесс, а не как отдельные участки, производственные бригады могут лучше управлять движением материалов, сокращать количество повторных операций и быстрее выявлять источники отклонений в качестве.
Одноразовый электрод ЭКГ может выглядеть просто, если рассматривать его как готовое изделие, но его структура может включать несколько функциональных слоев. В зависимости от конструкции они могут включать в себя материал подложки, проводящий гидрогель, клейкие элементы, защелкивающийся или язычковый соединитель, защитную прокладку и иногда подводящий провод. Каждый слой имеет свои особенности обработки. Несоответствие натяжения, выравнивания, покрытия или склеивания на одном этапе может повлиять на следующую операцию.
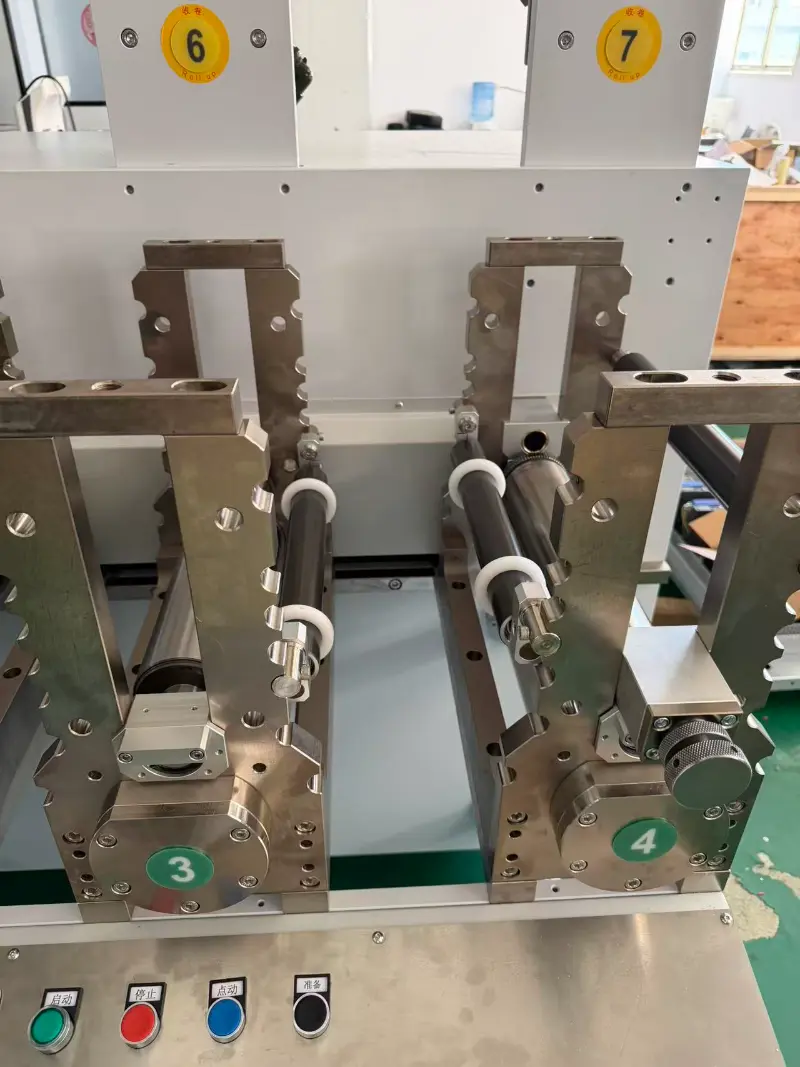
Это одна из причин, по которой производители пересматривают всю производственную последовательность, прежде чем инвестировать в новое оборудование. АнМашина для производства электродов ЭКГ следует оценивать не только по его номинальной производительности, но и по тому, как он подает материалы, ведет регистрацию, управляет ломом и позволяет операторам контролировать условия процесса.
Для линий, которые наносят проводящий гидрогель самостоятельно, нанесение покрытия является критически важным шагом. На характеристики покрытия могут влиять рецептура, вязкость, состояние основы, скорость линии, температура и метод отверждения. Если покрытие неровное или материал не достиг требуемого состояния перед последующей обработкой, последующие этапы могут выявить такие проблемы, как неровные края, переход на вкладыши или различия между готовыми деталями.
Автоматизация может помочь, координируя скорость полотна с устройством нанесения покрытия и секцией отверждения, а также упрощая запись и повторение ключевых настроек. Однако автоматизация не заменяет разработку процессов. Производителям по-прежнему необходимо установить подходящие спецификации материалов, проверить условия отверждения и проверить готовый электрод на соответствие его предполагаемым требованиям к характеристикам.
Некоторые производители используют предварительно загущенные рулоны вместо покрытия гидрогелем на линии. Правильный выбор зависит от ожидаемого спроса, имеющихся технических знаний, поставок сырья, конструкции продукта и стоимости эксплуатации каждого маршрута. При разумном сравнении инвестиций следует учитывать весь процесс, а не только стоимость установки для нанесения покрытия.
После нанесения покрытия или при обработке предварительно загущенных материалов слои необходимо свести вместе в правильном положении. В ручном или слабосвязанном процессе операторам может потребоваться переносить рулоны между станциями, выравнивать материалы или неоднократно проверять контрольные метки. Эти дополнительные штрихи могут внести разнообразие и замедлить работу линии, особенно если продукт имеет несколько слоев или небольшую активную область.
Встроенная система направления материала и контролируемое натяжение помогают сохранять стабильность полотна во время его прохождения через станции ламинирования и установки компонентов. Датчики, регистрационные метки и регулируемые направляющие могут обеспечивать более последовательное позиционирование, но их эффективность зависит от материала и геометрии изделия. Тонкие нетканые материалы, пленки, проводящие ткани и полотна с гелевым покрытием не всегда одинаково реагируют на изменения натяжения или скорости.
По этой причине производители должны проверять автоматизацию, используя репрезентативные производственные материалы, а не только пустые партии или демонстрационные рулоны. Такие испытания также помогают инженерам установить реалистичные ограничения скорости, допусков на центровку и приемлемого времени простоя.
Высечка придает электроду окончательный контур и помогает определить, как слои материала выравниваются вокруг активной области. При ротационной или другой системе резки на результат влияют конструкция инструмента, толщина материала, свойства гильзы, точность совмещения и удаление отходов.
Плохо контролируемая резка может привести к неполным разрезам, повреждению вкладышей, неровным краям или отходам, которые не удаляются аккуратно. Эти проблемы могут привести к перебоям в работе линии и увеличению расхода материала. Поэтому хорошо сконфигурированную машину для производства электродов ЭКГ следует оценивать с учетом фактической структуры продукта и схемы резки. Количество полостей, расстояние между деталями, ширина полотна и направление удаления лома — все это может повлиять на полезную продукцию.
Лучшей настройкой не всегда является самая высокая механическая скорость. Линия, работающая немного медленнее, но с надежной регистрацией и чистым удалением отходов, может производить более приемлемую продукцию за смену, чем более быстрая линия, требующая частых остановок и регулировок. Производителям следует сравнивать выпуск качественных изделий, время переналадки, процент брака и незапланированные простои с общими показателями скорости.
Автоматизация может сделать условия процесса более повторяемыми, но она не гарантирует, что готовый электрод сам по себе безопасен или эффективен. Планирование качества должно отражать предполагаемое использование продукта, материалы, электрическую конструкцию, условия контакта с кожей и заявленный срок годности. В зависимости от продукта производителям может потребоваться оценить такие свойства, как электрические характеристики, адгезия, совместимость материалов, постоянство размеров и стабильность во времени.
Оперативные проверки могут помочь выявить видимые дефекты, недостающие компоненты, ошибки позиционирования или отклонения от заданных пределов процесса до того, как будет обработано большое количество материала. Отбор проб и тестирование готовой продукции по-прежнему важны, поскольку не все рабочие характеристики могут быть подтверждены камерой или датчиком на производственной линии. Записи о качестве также должны связывать партии материалов, настройки машины, результаты проверок и корректирующие действия, чтобы проблему можно было исследовать, а не просто обнаружить.
Мощная машина для производства электродов должна обеспечивать доступ к критически важным настройкам для обученных операторов и поддерживать документированный подход к перенастройке и устранению неисправностей. Само по себе оборудование является лишь частью системы качества; спецификации продукции, проверенные процедуры, контроль поставщиков, обучение операторов и заключительные испытания остаются важными.
Прежде чем выбрать линию, производители должны определить конструкции электродов, которые будут производиться, ожидаемую производительность, ширину рулонов, структуру слоев, тип соединителя и приемлемое время переналадки. Например, требования к размещению разъема, креплению проводов, проверке и упаковке могут значительно различаться в зависимости от семейства продуктов.
Практическая оценка машины должна включать репрезентативные образцы, спецификации материалов, предлагаемую технологическую схему и четкие критерии приемки для пробного производства. Покупателям следует спросить, как хранятся настройки рецептов, как вводится новый размер, какие изнашиваемые детали требуют регулярной замены и какая поддержка доступна для установки и обучения операторов.
Для производителей, планирующих расширить или модернизировать линейку,Машина для производства электродов ЭКГ должны быть настроены для требуемого продукта и проверены на реальных материалах.
Следующий этап производства электродов ЭКГ вряд ли будет определяться только автоматизацией. Его ценность будет зависеть от того, насколько хорошо взаимодействуют друг с другом записи покрытий, обработки материалов, ламинирования, резки, контроля и производства. Заводы, сочетающие реалистичную проверку процессов с хорошо интегрированным оборудованием, могут принимать более обоснованные решения относительно производительности, использования материалов и улучшения качества.
Поскольку производственные требования становятся все более разнообразными, наиболее полезная стратегия автоматизации — начать с продукта, составить карту процесса, определить источники отклонений, а затем выбрать оборудование, отвечающее этим потребностям. При таком подходе производители могут добиваться большей стабильности, не предполагая, что более высокая скорость автоматически означает лучшую производительность.
Авторские права © 2026 Xiamen Junssen Intelligent Technology Co., Ltd. Все права защищены.
Links Sitemap RSS XML политика конфиденциальности